

文 / 东莞市力固电子材料有限公司 张忠明
高频电子变压器为了增强其使用后的性耐性,一般都会在 E 型磁芯结合处的侧面点上粘接力较强劲的环氧黑胶(黄豆粒大小,接触面积不大,但能起到牢牢固定上、下磁芯的定位作用),在四个角位即磁芯、骨架及黄胶带之间也会分别点 2~4 点黑胶,具体点几处,得看磁芯及骨架的配合紧密程度。有些磁芯本来就不规整,歪、瘪、斜等情况都有,则更应该通过多处对称点胶,加强固定,来达到"定形、定位"的作用。当然有些低端的一次性产品,则多数不点胶,只是浸泡一下凡立水,做一个简单的固定。
某些型号的变压器因为电学要求,上下磁芯的中柱需要留空,不能直接对接,以达到磁力线切割开来的作用,故得刻意磨短中柱,以致形成"间隙"(图中 h)。但变压器工作时会产生震动,若不将此间隙用绝缘材料"填满",声音产生的两大要素:震动和介质(此处为空气),就都聚齐了,则必然会产生所谓的"异音"。基于这类变压器的特殊要求,所以,业界的常规办法是在这个"间隙"内,填上绝缘材料。但这种材料相当讲究,得满足以下几点要求:
1、磁芯中柱横截面一般都比黄豆粒大,即此时接触面积大,故热固内应力要小,不能像点外部的黑胶那样强,否则会有"拉裂"磁芯的"风险";
2、要有一定的粘接强度,能"助力"外面的黑胶,对变压器的整个定形,起到结构力的作用。更不能一团散沙,否则时间久了会"震落",则起不到填缝的作用;
3、当然,材料得绝缘,否则,"气隙"就白磨啦;
4、因为在变压器内部,受热较慢,所以,材料必须进行含浸凡立水之前烤干、烤透,否则会有在汗浸时被稀释剂溶解、而抽真空过程进去的绝缘漆又无法代替胶体功能的风险;(对于此点要求,力固的最新产品有特例,见后文)
基于上面这几点,最初有人选用单组份有机硅胶,但经过试验,RTV 胶太软,对于某些外面不点黑胶的产品,根本起不到"结构力"的作用,变压器一经通电工作,"摆幅"会较大,所以最终放弃;
后来,多数选用环氧型软胶(硬度一般邵氏 D 40~45),因为消除了内应力,故也能解决大部分产品的电感量变化问题。所以现在业界大部分还在用软胶。但在实践中,我们发现部分产品还是有问题,特别是"小间隙"产品。
究其原因,主要胶厂家在环氧软胶的制作过程中,一般在体系里面添加改性长链环氧或者是聚氨酯类材料,以达到固化物软、有回弹感的作用。但这两种方式做出来胶有一个共同缺点:就是会在加热固化过程产生气孔,当然也正是因为有气孔,材料有了"走位空间",所以固化物当用指甲摁下去时,才会有回弹感(如图中 h 位所示)。
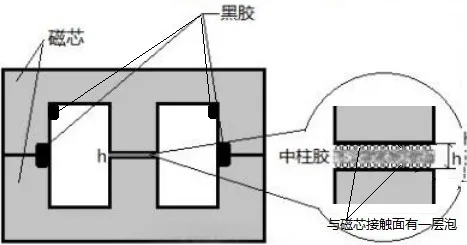
我们对多款软胶样块进行切片观察,发现所有软胶与被粘物间都会有一层"泡孔",胶液细腻些的,气孔直径大概为 0.2~0.5mm 左右,且分布比较均匀;胶液材料颗粒稍粗的,与被粘物气孔稍微少些,但气孔直径大,且分布不集中,不规则。
再通过对变压器产品实际涂胶测试,并对点胶、一次烘烤、含浸、二次烘烤等各阶段电感量的变化,进行分组对比发现,间隙大的,如 h>0.35mm 以上产品,所有软胶基本都 OK;但 h<0.35mm 的变压器,则有部分产品电感量不良,而多数不良,都是出现在第二次的烘烤过后,电感量下降占比较大。原因推导:
电感量 Q 值下降→h 值变大→第二次烘烤气泡膨胀,撑大 h,或受热时,h 感应到了来自气孔膨胀所带来的压力,且 h 越小,越敏感。
大间隙 h>0.35mm 以上的,因为本身间隙大,有足够的位置消化气孔受热所带来的"撑力"(热膨胀力),或者说,h 越大,电感量变化不会太敏感。
结论:对大间隙产品 h>0.5mm 而言,软胶是可以用的。但 h<0.35mm 的产品不适合用软胶;
有部分厂家用硬胶代替中柱胶,也获得成功。但通过详细咨询了解,发现基本都是 h<0.5mm 以内的小产品是 OK 的,但对于大间隙的 h>0.5mm 以上的,则电感不良率很高,有客户测到 30% 的不良,原因推导:
电感量 Q 值下降→h 值变大,这是不变的机理。但此时这个"变大"不是被气泡膨胀撑大,硬胶里没有气泡。而是硬胶粘接力强,且胶体热固内应力大,两边的被粘物(磁芯截面)又被牢牢粘住,间隙大的,胶层厚,内应力更大,同时,又因为胶体和磁芯的受热膨胀系数差异,所以在冷却收缩时,造成磁芯被拉裂,最终致使间隙变"大"。反过来讲,h<0.35mm 间隙小的产品,胶层薄,内部的应力相对小,对被粘物的两面的拉力直接抵消掉了,所以,不会出现磁芯被拉裂的情形。
结论:硬胶点小间隙产品可以,而大间隙的不良率很高。
此时有人就会问:为什么黑色硬胶点外面很少出现磁芯被拉破现象呢?这里要解释一下,首先,所谓被拉裂,是胶体两面都受到磁芯反作用力,热固内应力此时理解为拉力,即向胶体中间"拉",而点外面接缝侧面的黑胶,则是胶体只受到了单面与磁芯相粘,反向拉力也就减半,加上接触面积又很小(约黄豆粒直径大小),所以磁芯出现拉裂的情况少,除非涂胶厚,长线条,接触面积大,会有可能产生拉裂现象。
结论:为规避这种应力大,会拉裂磁芯的风险,不建议中柱点硬胶。
综上所述,"软胶"也只是达到一种小应力的目的,而"软"字在中柱胶这里没有任何意义,反而因为要达成"软",厂家不惜在里面添加发泡材料。须不知,气孔,此时变成一把双刃剑,一方面在固化后提供空间走位达到回弹感效果,内应力小;另一方面,受热膨胀时,又会毫不犹豫地提供膨胀力,对 h 产生威胁,致使小间隙产品电感量变得脆弱不稳定。
力固解决方案:LG8004-600 无气泡型小应力中柱胶
在全面分析各种不良成因、产生机理等背景下,经过大量试验,及客户多型号验证,力固公司自主研发一款全新理念的最新产品:LG8004-600 无气泡型小应力中柱胶得以证实推出,该产品能满足电子变压器磁芯中柱大、小间隙,全系列型号。其优势:高效、环保、价廉。
LG8004-600 是添加特殊复合材料,将环氧基团分子羟基上的氢键破坏,进而使得固化物内部分子间结合力减弱,热固时内应力得以大幅释放,但保留一定粘性,使得固化物仍然可以起到结构力的作用,即便是部分外面不点黑胶的小型产品,也会因为这款小应力胶的存在,能将上下磁芯固定,保证在一定条件下,不会散落,除非暴力拆解。又因为不是在体系内添加发泡材料,所以对大小间隙都不会产生热膨胀力,大、小间隙"通杀"!
且针对不在外面点黑胶的小型变压器产品,可以在点完 LG8004-600,缠好胶带后,先不用烘烤,直接拿去含浸,然后再一起烘烤,可省工省时省电(特别推荐)。
以下是几款胶主要性能效果对比:
| 硬胶 | 软胶 | 小应力胶 | |
|---|---|---|---|
| 硬度(邵氏D) | 80 坚硬 | 40,指掐有回弹感 | 60-65,热时掐有印 |
| 截面有无气泡 | 无 | 有 | 无 |
| 热固内应力 | 大 | 无 | 无 |
| 颜色 | 黑 | 黑或灰 | 灰/黑 |
| 光泽 | 亮光 | 亮光 | 哑光 |
| 固化烘烤温度 | 110℃×1h | 120℃×1.5h | 110℃×0.8h |
| 用途 | 1、点高频变压器外面磁芯结合处侧面。 2、及磁芯与骨架及胶带间的四个角位。 | 1、磁芯中柱间隙(h>0.5mm)变压器的磁芯中柱。 2、部分电感产品的填缝。 | 1、磁芯中柱专用,大、小间隙通杀。 2、亦可做成黑色点外面,替代硬胶。但因为光泽是哑光,所以变压器要含浸绝缘漆。最后光泽的认可,需得到客户确认。 |
以上内容,纯属个人见解,仅供参考。